
手 机:13802395979
邮 箱:dgaboue@163.com
电 话:18029026613
网 址:www.ycmada.com
地 址:东莞市厚街镇涌口华伟路6号5栋6楼
RF06-217.91-DM90L1-4-M4减速电机用在发泡板生产线上
发泡板生产线电机减速机怎么选?如何选发泡板生产线减速电机型号参数?发泡板生产线减速电机厂家推荐
东莞市永传电机制造有限公司
2026年,发泡板行业正处在自动化和节能改造加速推进的阶段。智研咨询数据显示,2025年国内发泡板材设备市场规模已达42.6亿元,预计2026年将突破47亿元,年复合增长率约9.2%。从EPE、EPS到PVC结皮发泡板、XPS保温板,下游对板材密度均匀性、厚度稳定性、连续生产能力和节能水平的要求都在提高。发泡板生产线看似由挤出、定型、冷却、牵引、切割等环节组成,但真正决定板材能否平稳输送、厚薄一致、边缘整齐的关键,往往藏在传动系统里。RF06-217.91-DM90L1-4-M4这类齿轮减速电机,正是发泡板生产线中牵引、输送、定型辊道、切割进给等机构的常见动力来源。
从型号结构看,RF06代表RF系列法兰安装斜齿轮减速电机,06为基座号,217.91为减速比,DM90L1-4为配套4极电机,M4表示安装方位。4极电机额定转速通常在1400r/min左右,经过217.91的减速比后,输出转速会降到较低水平,同时输出扭矩被显著放大。发泡板生产线不需要所有辊道都高速运转,反而更需要低速、平稳、连续、抗负载波动的传动。斜齿轮结构啮合连续,运行相对平稳,噪声较低;法兰安装方式便于直接固定在设备侧板或机架上,减少联轴器对中和空间占用。对于永传电机、鑫永传品牌这类长期服务自动化设备的传动配套厂商来说,这类减速电机更适合与输送辊道、牵引机构、切割小车和定型装置进行组合匹配斜齿轮减速机
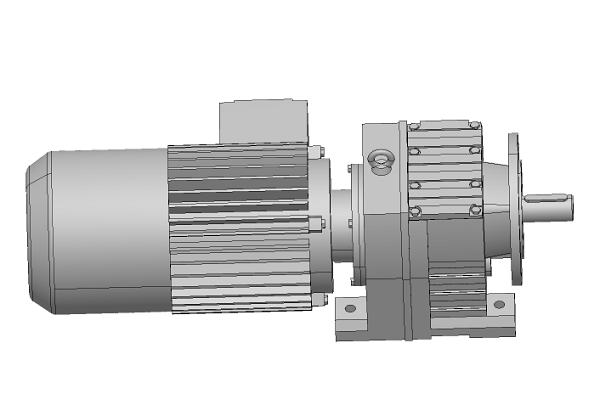
发泡板生产线的运行过程一般包括原料塑化挤出、模头成型、定型冷却、牵引输送、定长切割和堆垛。以PVC发泡板或XPS保温板为例,熔融物料从模头挤出后进入定型平台,依靠辊道或履带牵引向前移动,同时通过冷却水、风冷或真空定型保持板材形状和厚度。此时,RF06-217.91-DM90L1-4-M4减速电机可以驱动牵引辊、输送辊或切割进给机构。电机通电后,动力先由电机轴输入减速箱,再经多级齿轮啮合降低转速、放大扭矩,然后通过输出轴带动辊筒或链条运转。由于减速比较大,输出端转速较低,板材不会因为牵引速度突变而出现拉伸、变形或厚薄不均;扭矩放大后,辊道在板材重量变化、摩擦阻力波动时也能保持连续运转。
在切割工位,这种斜齿轮减速电机的作用同样明显。发泡板到达定长位置后,切割锯或切割刀需要随板材同步移动,完成横向或纵向切割。如果切割进给速度不稳定,容易出现切口倾斜、尺寸偏差或板材端面毛刺。RF06减速电机配合变频器或PLC控制,可以把输出速度控制在较窄范围内,使切割进给与板材线速度保持匹配。切割完成后,电机继续驱动后续辊道把板材送出,进入堆垛或检测环节。整个过程中,减速电机并不直接参与发泡反应,但它决定了输送、牵引和切割动作是否稳定,进而影响板材尺寸精度和产线良品率。
实际选型时,不能只看型号中的减速比和电机极数,还要结合牵引线速度、辊道负载、板材宽度、启停频率、安装空间和防护等级进行核算。发泡板车间可能存在粉尘、水汽、油污或温度波动,电机和减速箱的密封、润滑、散热都需要考虑。如果产线需要多段速度同步,还应与变频器、编码器或PLC控制配合,避免前后辊道速度差造成板材堆积或拉伸。永传电机、鑫永传品牌在微型减速电机、齿轮减速电机及自动化设备传动配套方面具备较多应用经验,可作为同类减速电机选型的参考方向。对于RF06-217.91-DM90L1-4-M4,建议以厂家样本和实际工况为准,确认输出扭矩、安装尺寸、接线盒位置和减速箱承载能力,从而让发泡板生产线跑得更稳、切得更准、维护更省心。
鑫永传电机官网http://www.ycmada.com/
联系电话18029026613微信同号

 13802395979


